钢筋桁架生产线设备:从工艺参数到选型逻辑的深度解析
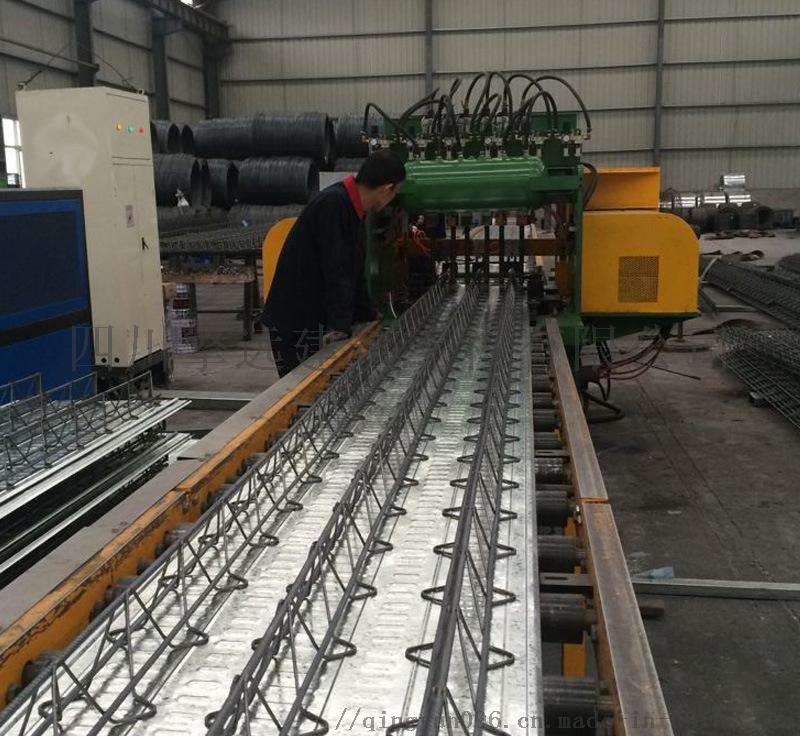
在装配式建筑产业链中,钢筋桁架楼承板作为连接钢结构与混凝土结构的关键构件,其成型质量直接关系到楼板体系的承载性能与施工效率。而决定这一质量的源头,正是钢筋桁架生产线设备。据中国建筑金属结构协会统计,2023年国内钢筋桁架楼承板市场规模已突破420亿元,年产能超过8000万平方米,背后支撑的是数千条桁架生产线的稳定运行。对于计划进入或升级这一领域的企业而言,理解设备的技术内核与选型逻辑,远比单纯比较报价更具现实意义。
一、工艺链条拆解:一条生产线包含哪些核心环节
钢筋桁架生产线并非单一机器,而是一条由放线、矫直、送料、焊接、剪切、收料等工序串联的自动化系统。以常见的HG-1200型桁架机为例,整线通常由五大部分构成:
- 放线与矫直单元:上弦钢筋、下弦钢筋与腹杆钢筋分别放线,经矫直机构消除盘条残余应力,直线度偏差需控制在1.5mm/m以内,否则后续焊接咬合质量难以保证。
- 焊接主机:采用中频逆变电阻焊或工频交流焊,焊接变压器功率一般在100-200kVA之间。焊点抗剪力是核心指标,行业通行要求单点抗剪承载力不低于6kN。
- 步进送料机构:伺服驱动配合精密丝杠,节距精度直接影响桁架高度一致性,主流设备节距误差控制在±1mm。
- 剪切单元:液压或机械飞剪,需与送料速度同步,切口毛刺高度不超过0.5mm。
- 控制系统:PLC加触摸屏人机界面,支持参数配方存储,换规格调试时间从传统2小时压缩至15分钟以内。
二、真实数据视角:产能与能耗的量化对照
以山东济宁地区某桁架设备制造企业2023年交付的产线实测数据为参照:一条标准配置的钢筋桁架生产线,生产高度70-270mm的桁架时,运行速度可达12-18m/min,按每日有效作业10小时、设备综合效率(OEE)75%计算,日产能约5400-8100米。折算为楼承板面积,配套后续楼承板成型设备后,单线年产能约30-45万平方米。
能耗方面,整线总装机功率通常在85-120kW,实际运行平均功耗约为装机功率的55%-65%。焊接环节占能耗比重最大,约占总用电量的48%。值得注意的是,采用中频逆变焊接电源的设备,相比传统工频焊机可节电约18%-22%,这一差异在年运行300天以上的产线中,电费差额可达数万元,选型时不应忽视。
三、选型中的三个易被低估的维度
其一,兼容性而非峰值产能。部分采购方倾向于追求最高运行速度,却忽略了设备对钢筋规格波动的适应能力。实际生产中,盘条直径公差、材质批次差异都会影响送料稳定性。优质桁架机应具备±0.5mm的钢筋直径自适应范围,并在腹杆弯折角度变化时无需更换模具。
其二,焊接质量的在线可检性。焊点虚焊是桁架楼承板应用中最隐蔽的质量隐患。当前先进产线已配置焊接电流实时监测与焊点计数系统,异常焊点自动标记,便于后续抽检追溯。这一功能在常规报价单中往往不显眼,但对成品合格率的影响可达3-5个百分点。
其三,楼承板成型设备的衔接匹配。桁架生产线与楼承板成型设备(压型底板成型机)之间需在节拍、板宽、桁架间距上严格匹配。若两者出自不同厂家,接口调试成本常被低估。济宁地区部分设备厂家提供桁架机与楼承板成型设备的成套定制方案,从底板上料、桁架植入到点焊固定形成连续流,可减少中间转运环节约40%的人工干预。
四、产业集聚与定制化趋势
从供给端看,山东济宁、河北沧州、江苏无锡已形成较为集中的钢筋桁架设备制造集群。其中济宁依托本地钢铁与机械加工配套优势,聚集了数十家桁架机械制造企业,在中小规格产线的性价比方面具备区域竞争力。采购方在考察钢筋桁架设备厂家时,建议重点核实其自有加工能力——具备数控龙门铣、大型镗床等母机加工条件的企业,关键结构件的形位公差更有保障。
定制化方面,随着免拆底模钢筋桁架楼承板、可拆卸底模体系等新工艺的推广,设备需适配的桁架规格日益多样。具备模块化设计能力的生产线,可通过更换送料导轨与焊接夹具,在同一主机上兼容3-4种桁架截面,这对于承接多规格订单的加工企业而言,是提升设备利用率的关键。
总体而言,钢筋桁架生产线设备的选型是一项工艺匹配度优先于价格比较的系统决策。产能数据是门槛,焊接可靠性与规格柔性才是长期运行中真正拉开差距的变量。对于有意布局楼承板加工业务的企业,实地考察在运产线的实际节拍与焊点合格率,远比研读样本参数更有说服力。